
+86 139 5134 9332 customer601@sunhongco.com
 Français
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-20 origine:Propulsé


La section de formage est le cœur de la fabrication du papier moderne. Ici, les usines extraient plus de 95 % de l’eau de la suspension de pâte. Cette phase initiale de déshydratation détermine en fin de compte la qualité finale du papier. La spécification d’une ouverture de maillage incorrecte crée de graves goulots d’étranglement opérationnels. Les opérateurs sont confrontés soit à une perte excessive de fibres due à une mauvaise rétention, soit à des ruptures de bande dues à un drainage inadéquat. Équilibrer la capacité de drainage et la rétention des fibres exige une précision absolue. Les ingénieurs d"usine doivent spécifier méticuleusement le nombre de mailles, le diamètre du fil et la zone ouverte. Cet article fournit aux équipes d’approvisionnement et aux ingénieurs de production un cadre d’évaluation fondé sur des preuves. Vous apprendrez à évaluer et à spécifier les supports de formage pour obtenir une formation optimale du papier. Nous explorons les propriétés des matériaux, les critères de sélection basés sur les applications et les variables de maintenance cachées. En maîtrisant ces paramètres exacts, vous garantissez un fonctionnement plus fluide de la machine et des profils de tôle supérieurs sur l’ensemble de vos lignes de production.
Le compromis entre rétention et drainage : des ouvertures de maille plus grandes accélèrent le drainage mais augmentent la perte de fines et de charges ; des ouvertures plus petites améliorent la douceur de la feuille mais risquent de l'aveugler et de ralentir la vitesse de la machine.
Supériorité matérielle pour des applications spécifiques : le treillis métallique en acier inoxydable reste essentiel pour les applications spécifiques de moules cylindriques abrasifs, à haute température ou spécialisées où la stabilité dimensionnelle n'est pas négociable.
Spécification axée sur l'application : La sélection du maillage doit être réalisée par ingénierie inverse à partir de la qualité de papier cible (par exemple, papier de soie ou carton épais) et du type de fourniture (pâte vierge ou recyclée).
Il faut d’abord définir précisément l’ouverture du maillage pour comprendre son impact. Le nombre de mailles fait référence au nombre de fils par pouce linéaire. La taille de l"ouverture mesure l"écart microscopique exact entre deux fils adjacents. Le diamètre physique du fil occupe un espace physique dans le tissage. Par conséquent, un nombre de mailles plus élevé ne garantit pas automatiquement une ouverture plus petite. La relation mathématique entre le nombre de mailles et le diamètre du fil dicte strictement le pourcentage de zone ouverte. Ce pourcentage détermine fondamentalement le comportement de l"eau sur la machine.
La zone ouverte contrôle votre vitesse de déshydratation initiale. Une grande zone ouverte permet à l’eau d’évacuer rapidement la suspension pulpaire. Un drainage rapide fixe la structure interne de la feuille au début de la zone de formation. Cependant, si le drainage se fait trop lentement, l’eau s’accumule à la surface. Cela crée une condition dangereuse connue sous le nom de scellement de feuille. Lorsqu"une feuille mal égouttée pénètre dans la section de presse, l"eau emprisonnée se dilate rapidement. La bande de papier éclate ou s"écrase littéralement sous la forte pression du rouleau de presse.
A l’inverse, il faut piéger efficacement les fibres de la pâte à papier. Le maillage agit comme un filtre physique. Les fibres de bois typiques mesurent entre 1 et 3 millimètres de long et 10 à 50 microns de large. Les fibres doivent combler l"espace d"ouverture pour former un tapis stable. Nous appelons ce pontage initial « matage ». Les ouvertures surdimensionnées ne parviennent pas à capturer les petites particules. Les usines perdent des fines coûteuses, des charges minérales et des agents d"encollage chimiques. Ces matériaux précieux passent à travers le maillage et entrent dans le système d"eau blanche. Cela oblige votre usine à dépenser plus d"argent en aides à la rétention et en traitement complexe des eaux usées.
Nous devons également examiner la formation des marques de fils. La structure tissée crée des points hauts appelés jointures. Ces jointures exercent une pression agressive sur la bande de papier humide. Si les ouvertures sont trop grandes, les fibres s’enfoncent profondément dans les interstices. Cela crée une double face importante dans le papier fini.
Dépôt initial de fibres : la première couche de fibres atteint le support de formage. Les fibres pénètrent instantanément dans les grands espaces.
Application sous vide : les boîtes d'aspiration tirent les fibres plus profondément autour des articulations métalliques, verrouillant ainsi le motif en place.
Pressage humide : la section de presse aplatit la feuille, gaufrant de manière permanente la grille métallique dans la surface du papier.
Défis du revêtement : les marques de fil profondes entraînent une absorption inégale des couches de revêtement suivantes, ce qui ruine la qualité de l'impression commerciale.
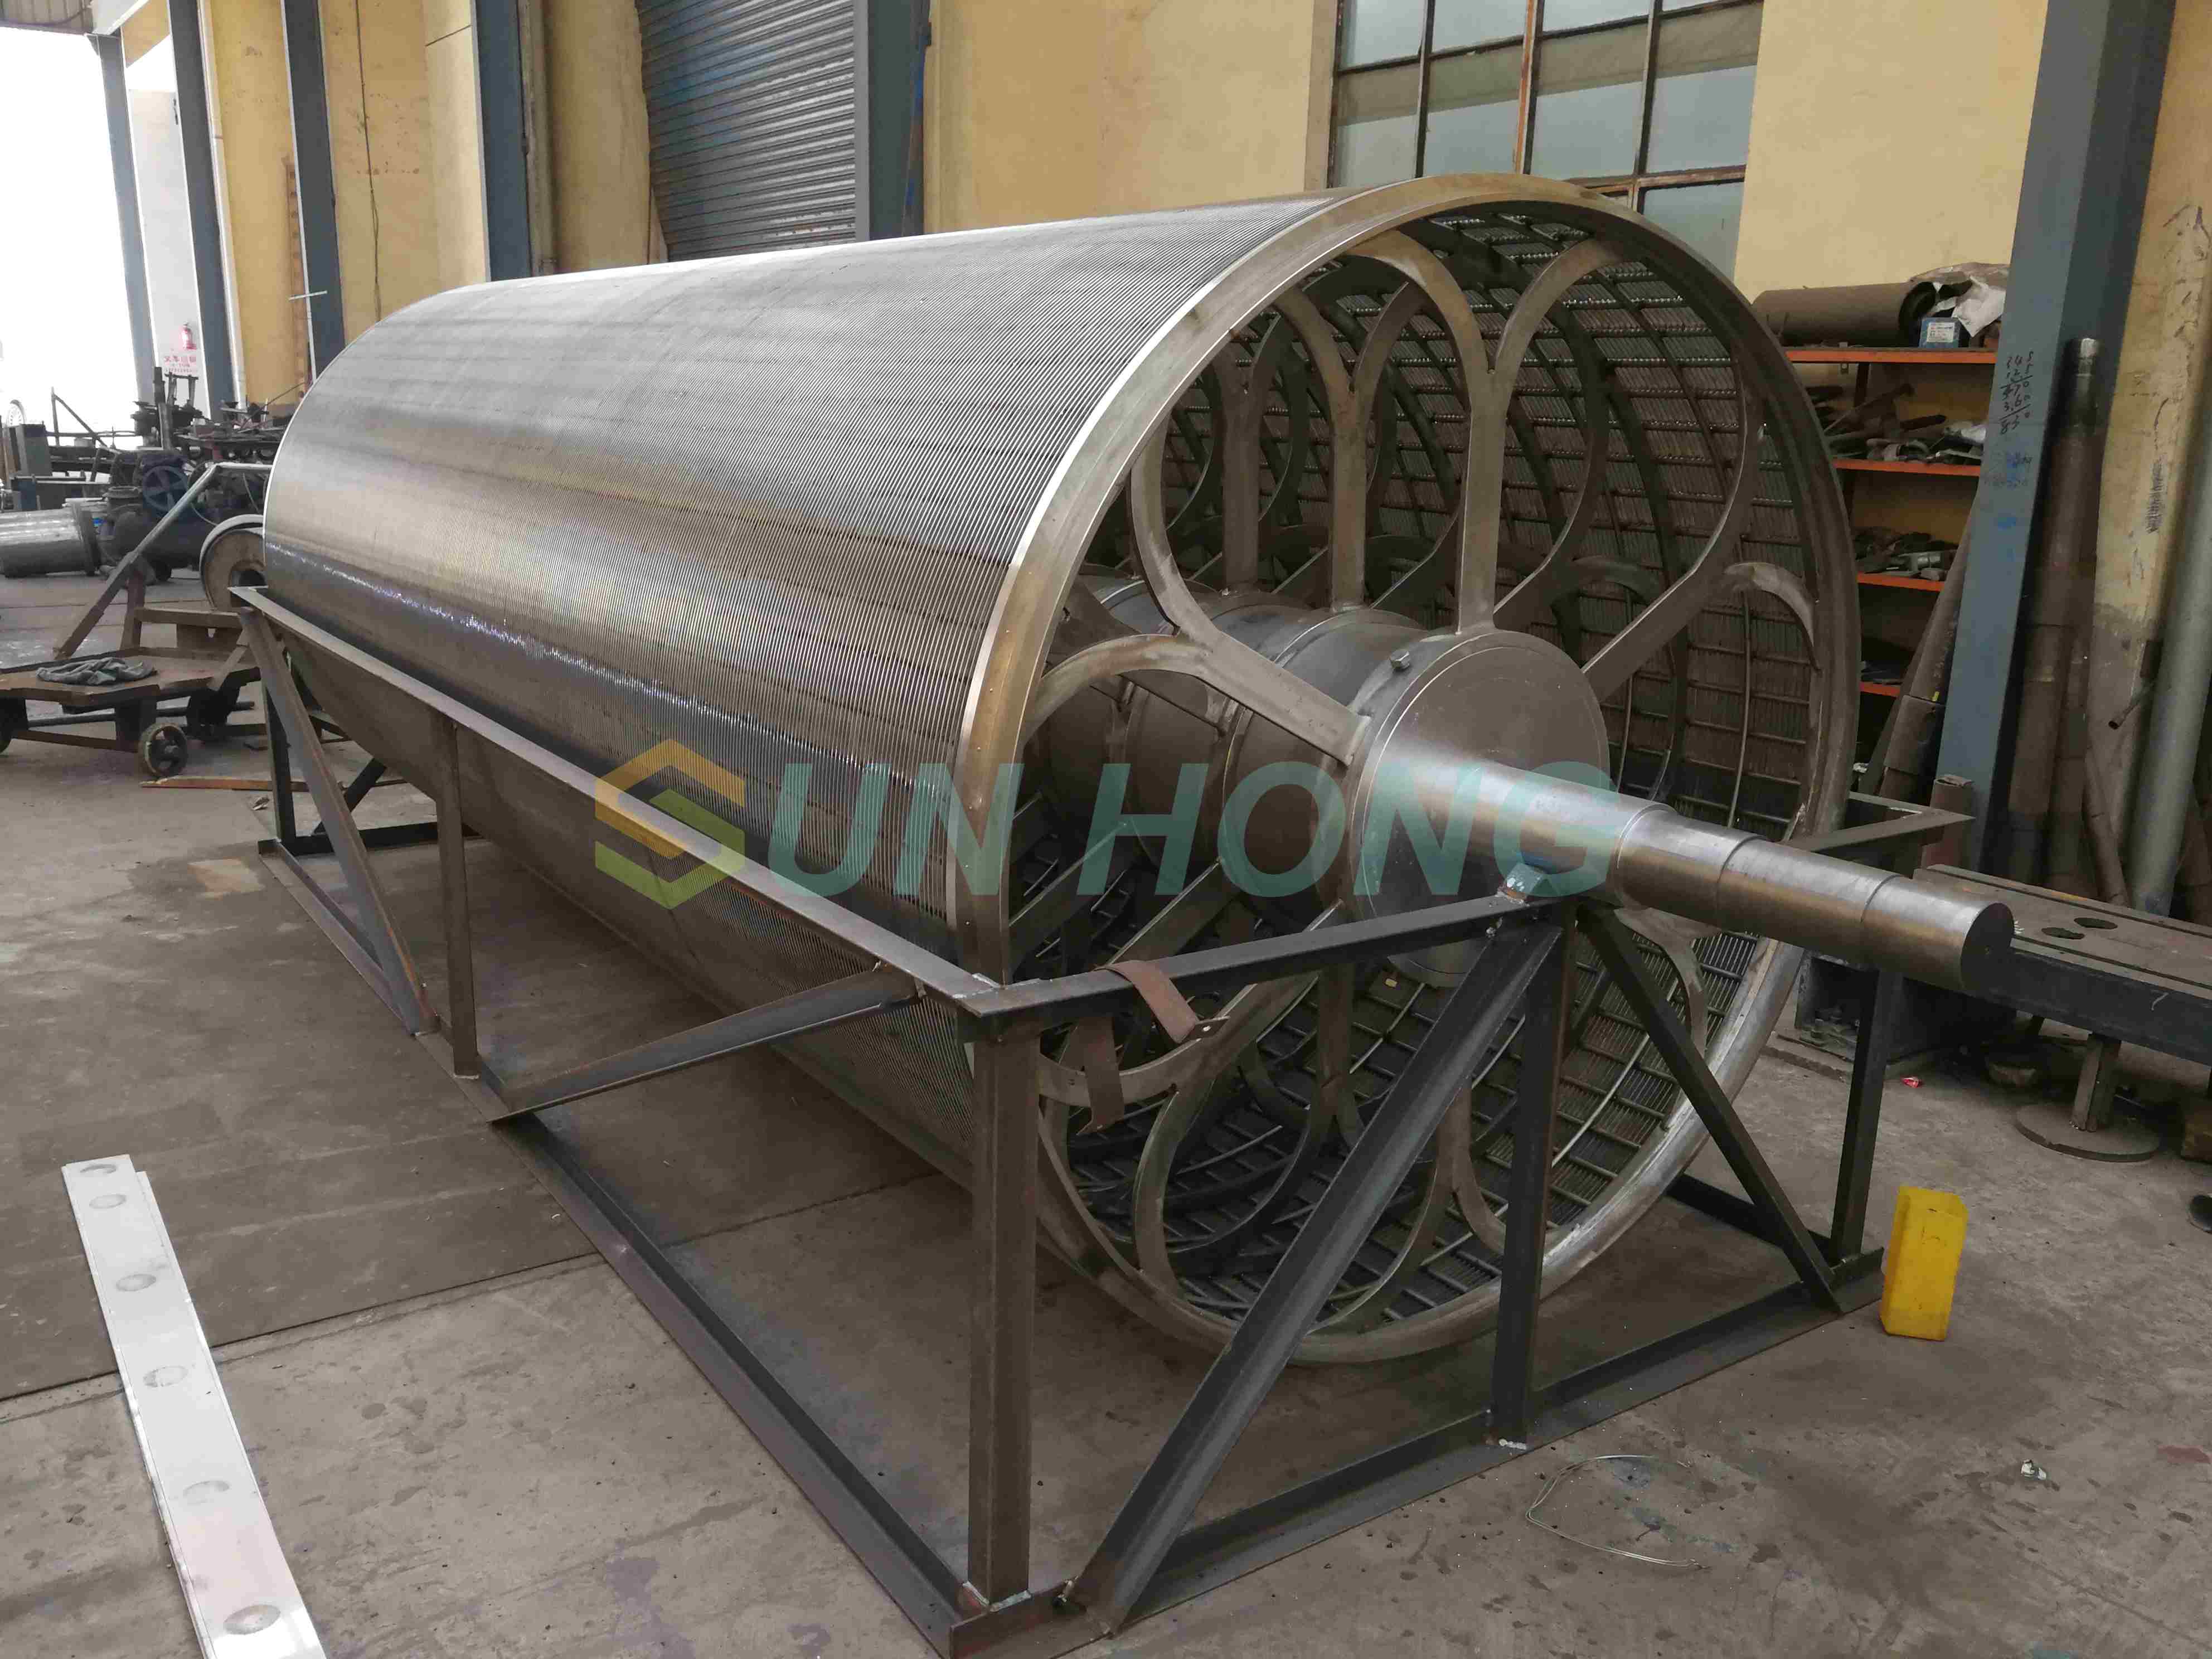
Les toiles de formage synthétiques dominent aujourd'hui de nombreuses machines à papier standard. Cependant, un treillis métallique de formage en acier inoxydable reste supérieur pour des conditions industrielles rigoureuses. Vous devez privilégier la rigidité et la stabilité dimensionnelle. Les machines à papier fonctionnent sous une tension mécanique extrême. Les tissus synthétiques s'étirent et s'allongent avec le temps. Ils souffrent d'une distorsion diagonale. Cette déformation modifie la forme de l'ouverture d'un carré parfait à un parallélogramme étroit. Les formes de diamant limitent considérablement le débit d’eau. Un maillage métallique conserve parfaitement sa forme. Il maintient des ouvertures carrées exactes quelle que soit la tension de la machine. Cela garantit des profils de drainage cohérents semaine après semaine.
Vous devez également évaluer la résistance chimique et thermique. Les usines soumettent la pâte à des traitements chimiques intenses. Les procédés de fabrication de pâte kraft laissent des résidus très alcalins. Les opérations de blanchiment utilisent des oxydants agressifs et des niveaux de pH extrêmes. Les ingénieurs s"appuient sur des alliages d"acier spécifiques pour survivre à ces conditions. Des qualités comme le 316L ajoutent du molybdène pour éviter les piqûres localisées. Le grade 904L ajoute du cuivre pour une résistance extrême à l"acide sulfurique. Ces alliages résistent sans effort à l’eau bouillante et aux ébullitions chimiques sévères.
La résistance à l’abrasion est très importante dans les qualités d’emballage modernes. La pâte recyclée contient d’énormes quantités de gravier, de sable et de cendres abrasives. Ces particules dures agissent comme du papier de verre contre le support de formage. Les plastiques synthétiques s’usent rapidement. Ils deviennent cassants et se cassent prématurément. Les fils métalliques résistent à ce frottement constant. Ils garantissent une durée de vie opérationnelle plus longue dans des environnements hautement abrasifs et fortement recyclés.
Un moule cylindrique crée des défis hydrodynamiques uniques par rapport aux tables de formage plates. Un Fourdrinier évacue l'eau vers le bas via des caissons gravitaires et sous vide. En revanche, un moule cylindrique de machine à papier tourne directement dans une cuve de pâte épaisse. L'eau s'écoule vers l'intérieur à travers le maillage en raison des différences de pression hydrostatique. Le maillage doit gérer ces dynamiques spécifiques d’écoulement vers l’intérieur sans effondrer le délicat tapis de fibres.
Le carton épais et le papier Kraft nécessitent un nombre de mailles inférieur. La pâte kraft utilise des fibres de pin longues et résistantes. Ces longues fibres comblent facilement les lacunes. Ils portent des grammages de base massifs. Vous devez sélectionner des ouvertures plus grandes pour empêcher la pulpe épaisse de boucher la surface du cylindre. Une déshydratation rapide est ici essentielle. Il soulève avec succès la toile lourde et saturée de la cuve.
Comparez cela directement avec le papier fin et les qualités spéciales. Le papier de soie et le papier à lettres utilisent des fibres courtes de bois dur. Ces fibres courtes glissent instantanément à travers les mailles grossières. Vous devez spécifier un nombre de maillages plus élevé. De fines ouvertures capturent parfaitement les plus petites fibres. Ils offrent une opacité élevée et éliminent les trous d’épingle microscopiques. Une surface fine minimise également les marques de fils, garantissant ainsi une excellente imprimabilité pour l"utilisateur final.
De nombreuses usines modernes mettent en œuvre des stratégies de formage multicouche. Un seul maillage ne peut pas répondre simultanément aux exigences de drainage en vrac lourd et aux exigences de surfaces fines. Les ingénieurs utilisent un fil de support robuste et grossier. Cette couche de support fournit un support structurel et gère l’élimination massive de l’eau. En plus de cela, ils installent un fin treillis métallique pour moule cylindrique . Cette approche à double couche offre le meilleur des deux mondes. Il vous offre une rigidité structurelle ainsi qu’une finition papier impeccable.
L’aveuglement du maillage reste une menace persistante pour l’efficacité des machines. La poix, les substances collantes et les résidus d"adhésif envahissent les meubles recyclés. Les stickies proviennent de ruban adhésif, de colle et d"étiquettes recyclés trouvés dans de vieux contenants en carton ondulé. Ils s"agglomèrent dans l"eau tiède. Lorsqu’ils heurtent le fil métallique le plus froid, ils durcissent instantanément. Si vous sélectionnez la mauvaise ouverture de maille, ces contaminants se coincent fermement dans les ouvertures. Nous appelons cela l’aveuglement. Il bloque complètement l’écoulement de l’eau. La bande de papier devient humide et structurellement faible, ce qui entraîne de fréquentes ruptures de bande.
Votre choix de maillage modifie directement vos réalités de maintenance. Les fines ouvertures piègent facilement le terrain. Cela nécessite une douche agressive à haute pression pour déloger les débris. Les opérateurs doivent fréquemment arrêter la machine en cas d"ébullition chimique intensive. Les douches à haute pression fonctionnent souvent à plus de 300 PSI. Si le diamètre de votre fil est trop fin, la pression de l’eau peut déformer la structure du maillage. Vous devez peser les avantages d’une feuille lisse par rapport à la réalité des arrêts fréquents de nettoyage.
Vous devez surveiller activement les profils d’usure au fil du temps. Le maillage ne reste pas statique pendant sa durée de vie opérationnelle. À mesure que le cylindre tourne, la friction érode lentement le haut des jointures de fil. Le diamètre physique du fil diminue sur plusieurs mois. Lorsque le fil devient plus fin, la taille réelle de l’ouverture augmente proportionnellement. Un maillage commençant à 150 microns peut atteindre 175 microns après six mois. Ce changement progressif modifie fondamentalement la formation du papier à la fin du cycle de vie du maillage. Les opérateurs doivent ajuster les niveaux de vide et le dosage des produits chimiques de rétention pour compenser cette usure physique.
Vous ne pouvez pas considérer l’achat de médias de formation comme un achat de base. Il s’agit d’un atout hautement technique. Vous devez exiger des spécifications techniques strictes de la part de vos fournisseurs pour garantir les performances.
Tout d’abord, exigez une certification précise des alliages. Les qualités d"acier contrefaites ou de qualité inférieure rouillent rapidement dans un environnement de papeterie. La corrosion affaiblit les fils fins et provoque une défaillance catastrophique lors d"une rotation à grande vitesse. Deuxièmement, spécifiez le pourcentage exact de zone ouverte et les tolérances d’ouverture. Demandez au vendeur de prouver la cohérence de son tissage. Une variation de quelques microns sur un rouleau crée des profils d"humidité inégaux dans le papier fini.
Troisièmement, évaluez soigneusement le type de couture. La couture relie le maillage tissé plat en une boucle continue. Vous pouvez choisir des coutures diagonales, soudées ou soudées. Une couture faible ou volumineuse crée une marque visible à chaque rotation du cylindre. Il risque également de se déchirer complètement sous de lourdes charges opérationnelles.
Nous recommandons un processus de validation strict avant de finaliser tout achat :
Tests de drainage en laboratoire : demandez des échantillons de correctifs au fournisseur. Testez-les dans votre laboratoire en utilisant les matériaux de votre moulin actuel pour observer les véritables taux de déshydratation.
Modélisation de flux de diagnostic : utilisez les outils logiciels du fournisseur pour simuler les chutes de pression hydrostatiques sur la géométrie de maillage spécifiée.
Essais pilotes de machine : installez un manchon d'essai sur une unité de formage secondaire avant de vous engager dans une révision complète de la machine.
Analyse de rétention des contaminants : effectuez des tests de substances collantes et d'agglomération de poix. Observez la rapidité avec laquelle le maillage de l’échantillon s’aveugle dans des conditions de fonctionnement typiques.
Tableau : Signaux de confiance des fournisseurs et mesures d"évaluation
Catégorie d"évaluation | Indicateurs clés à évaluer | Impact sur les opérations de l"usine |
|---|---|---|
Assistance technique | Visites d"ingénierie sur site, capacités de diagnostic, rapidité de dépannage. | Réduit les temps d"arrêt en cas de ruptures inattendues de la bande ou de problèmes graves de drainage. |
Ingénierie de tissage personnalisé | Possibilité de produire sur demande des tissages unis, sergés ou multicouches complexes. | Garantit que le maillage correspond exactement à vos exigences en matière de grammage et de finition de surface. |
Inventaire et logistique | Programmes de stockage localisés, délais de livraison garantis, disponibilité de remplacement d"urgence. | Empêche les arrêts prolongés de la production si un moule cylindrique est accidentellement endommagé. |
Traçabilité des alliages | Fourniture de certificats métallurgiques pour les nuances 316L, 317L ou 904L. | Garantit une résistance à la corrosion à long terme dans les environnements agressifs de blanchiment et de réduction en pâte. |
Une spécification appropriée de l’ouverture du maillage nécessite une connaissance approfondie de l’ingénierie. Cela est directement lié à votre rendement global en papier, à la maniabilité de votre machine et à la qualité de vos produits. Vous devez équilibrer la mécanique physique du drainage de l’eau avec des objectifs stricts de rétention des fibres. La rétro-ingénierie de votre sélection en fonction de votre composition spécifique et de votre qualité de papier garantit une stabilité opérationnelle maximale.
Nous vous encourageons à prendre des mesures immédiates dans votre atelier de production. Vérifiez la consistance actuelle de votre eau blanche pour mesurer avec précision la perte exacte de fines. Cartographiez les profils de drainage sur toute votre section de formage. Inspectez votre treillis usagé au microscope pour évaluer les modèles d’usure et l’expansion de l’ouverture.
Nous vous invitons à nous contacter pour toute demande technique spécifique. Discutez des spécifications personnalisées de treillis métallique en acier inoxydable adaptées directement à votre usine. Faites correspondre les paramètres exacts de votre environnement spécifique de fourniture et de machine à papier pour garantir des résultats supérieurs.
R : Vous calculez la zone ouverte en utilisant le nombre de mailles et le diamètre du fil. Tout d’abord, déterminez la taille de l’ouverture en soustrayant le diamètre du fil du pas (1 divisé par le nombre de mailles). Mettez au carré la taille de l’ouverture. Ensuite, divisez-le par le carré du terrain. Multipliez par 100 pour obtenir le pourcentage. Demandez toujours ces données à l’avance à vos fournisseurs pour garantir leur exactitude.
R : La durée de vie varie considérablement en fonction des conditions de fonctionnement. Un maillage standard dure entre quelques mois et plus d’un an. La vitesse de la machine, les charges abrasives comme le carbonate de calcium et la fréquence des nettoyages chimiques agressifs réduisent tous la longévité. La sélection d"alliages de haute qualité prolonge considérablement la durée de vie opérationnelle.
R : L"optimisation de l"ouverture du maillage réduit considérablement les marques de fils mais les élimine rarement complètement. Le choix d’un motif de tissage complexe aide à répartir la pression des articulations. Cependant, vous devez également équilibrer vos niveaux de vide et vos paramètres de drainage. Un vide excessif entraîne les fibres profondément dans le maillage, créant des marques quelle que soit la taille de l"ouverture.
R : Vous devez passer au treillis métallique lorsque vous êtes confronté à une usure abrasive sévère ou à des environnements chimiques extrêmes. Les synthétiques échouent rapidement sous une ébullition alcaline élevée ou lors du traitement de grains lourds dans des matériaux recyclés. De plus, les conceptions spécifiques de moules cylindriques rigides nécessitent la stabilité dimensionnelle que seul le métal peut offrir.
